3D pětiosé laserové řezání - proces aplikace jádra
Case Details
1. Přesné řezání s 5osým propojením
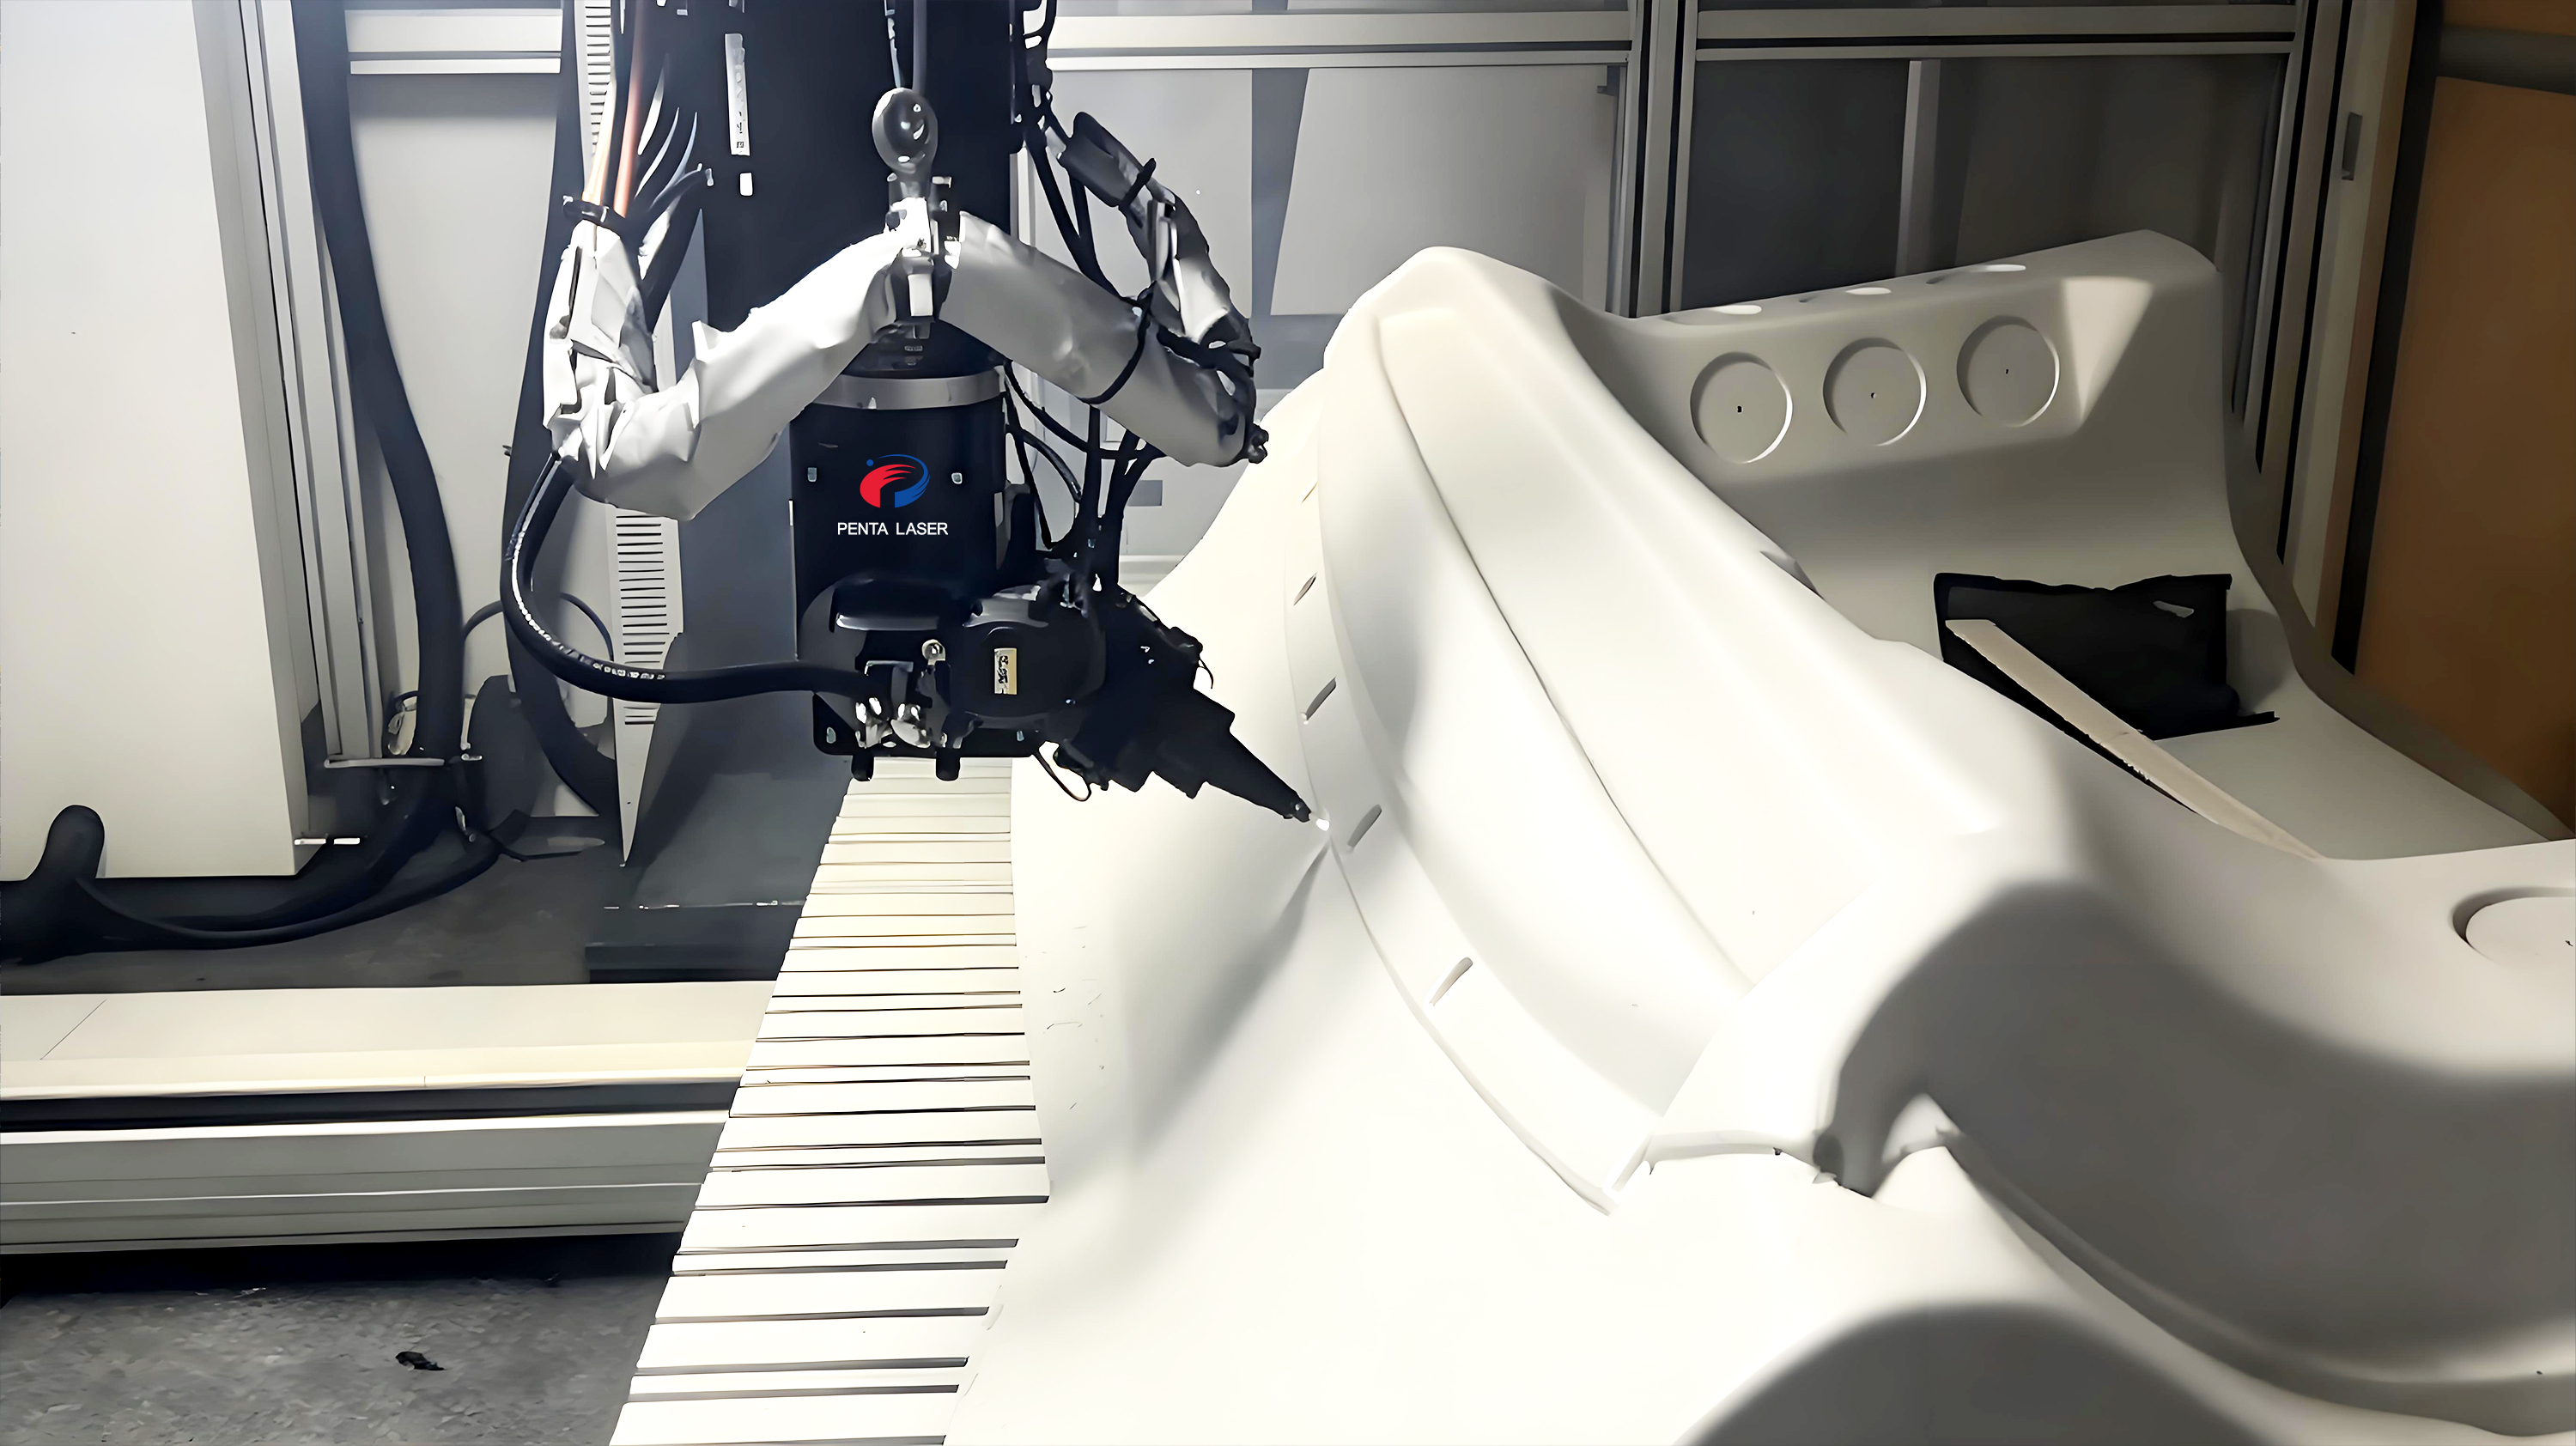
Jakožto základní proces 3D pětiosého řezání tento proces přesně koordinuje složený pohyb pěti os pomocí numerického řídicího systému, čímž realizuje dynamické přizpůsobení mezi laserovou hlavou a povrchem obrobku, zajišťuje, že laserový paprsek je vždy kolmý k obráběnému povrchu obrobku, a kompletně řeší problém mrtvé zóny při zpracování tradičních tříosých zařízení. Je vybaven vysokoenergetickým laserovým paprskem a adaptivním systémem řízení zaostřování a jeho základní technické parametry dosahují: kolísání šířky štěrbiny ≤0,1 mm, přesnost polohování ±0,05 mm, přesnost opakování polohování ±0,03 mm a rychlost odezvy propojení os ≤10 ms. Umožňuje vysoce přesné řezání zkroucených zakřivených povrchů a speciálních tvarů a je vhodný pro zpracování složitých konstrukčních dílů, jako jsou lopatky leteckých motorů a díly pro ražení za tepla v automobilech. Po řezání je řez hladký bez otřepů (drsnost povrchu Ra ≤ 1,6 μm) a bez deformace pnutí (deformace ≤ 0,02 mm/m), není nutné žádné sekundární ořezávání, což výrazně zlepšuje kvalitu zpracování a kvalifikaci přesných dílů.
2. Obrábění složitých zakřivených povrchů s následným řezáním
Tento proces je vybaven vysoce výkonnými kapacitními nebo laserovými sledovacími senzory, zaměřenými na obtíže při obrábění nerovných a složitých kontur 3D zakřivených obrobků. Základní technické parametry: rychlost odezvy sledování ≤5 ms, přesnost sledování ±0,02 mm, rozsah sledování zaostření 0–50 mm. Dokáže v reálném čase sledovat změny zvlnění povrchu obrobku, dynamicky upravovat polohu laserového zaostření a polohu řezné hlavy, čímž zajišťuje konstantní vzdálenost mezi ohniskem a povrchem obrobku během řezání a rovnoměrnou hustotu výkonu laseru. Ať už se jedná o obloukový obrys krytů automobilů, složitý zakřivený povrch karoserií vysokorychlostních železničních vagonů nebo kanál lopatek bleskových motorů letadel, dokáže dosáhnout bezúhlového a rovnoměrného řezání, čímž se efektivně vyhneme problémům, jako jsou nerovné štěrbiny a drsné úseky při obrábění zakřivených povrchů. Zároveň je vhodný pro různé obtížně zpracovatelné materiály, jako je uhlíková ocel, nerezová ocel, titanové slitiny a hliníkové slitiny (přizpůsobitelná tloušťka materiálu 0,5-20 mm), což zdůrazňuje vysokou flexibilitu a vysokou adaptabilitu 3D pětiosého řezání.
3. Vícerozměrné integrované zkosení.
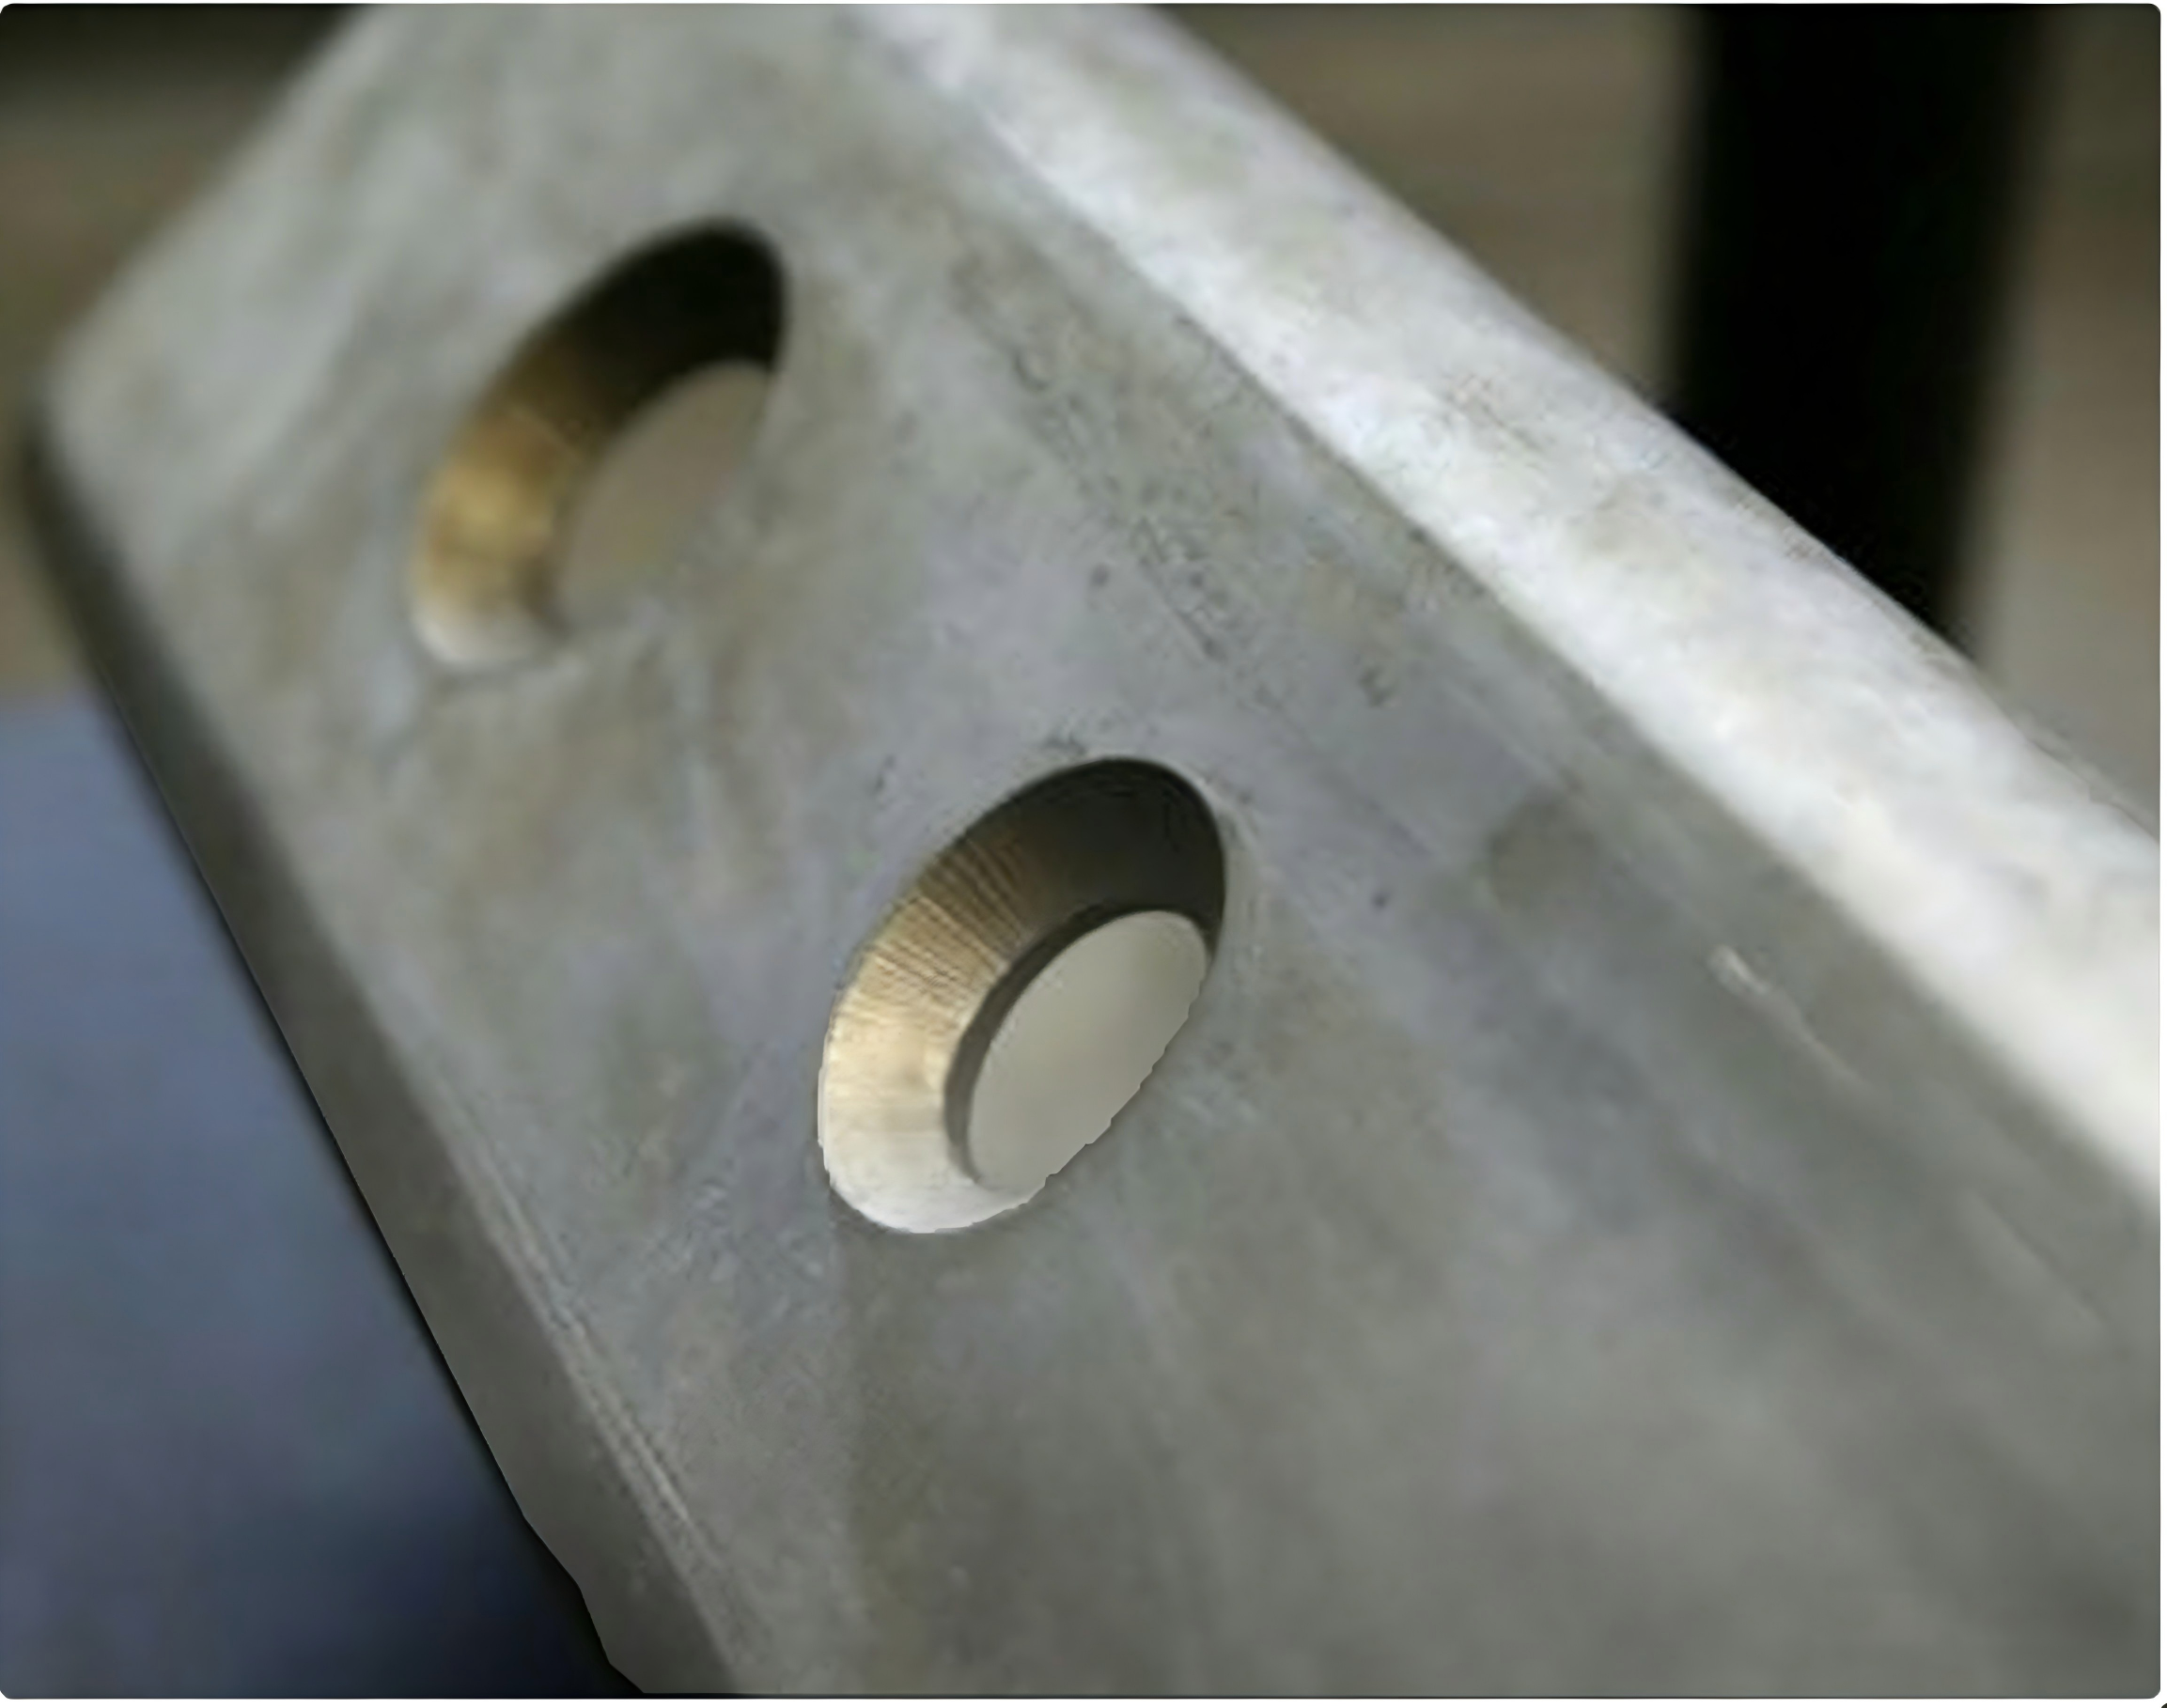
Tento proces je speciálně navržen pro svařování složitých obrobků a je klíčovým procesem pro zlepšení kvality svařování a snížení nákladů na svařování. Díky flexibilním výhodám pětiosého propojení jsou jeho hlavní technické parametry: rozsah nastavení úhlu zkosení 0–135°, chyba úhlu zkosení ≤±0,5°, přesnost šířky zkosení ±0,1 mm. Dokáže provést integrované řezání kontury a zkosení obrobku bez sekundárního upínání. Díky přesnému řízení laserové energie a algoritmu 3D optimalizace dráhy je zajištěno, že povrch zkosení je hladký a bez oxidace (tloušťka oxidové vrstvy ≤5 μm), což lze přímo použít ke svařování. Pevnost svaru dosahuje 98 % základního kovu, čímž se účinně zabraňuje vadám svařování způsobeným nedostatečnou přesností zkosení. Široce se používá v oblastech s přísnými požadavky na kvalitu zkosení, jako je svařování konstrukčních dílů leteckého průmyslu, konstrukčních dílů lodí a špičkových zařízení.
4. Jednorázové upínání Plně funkční řezání
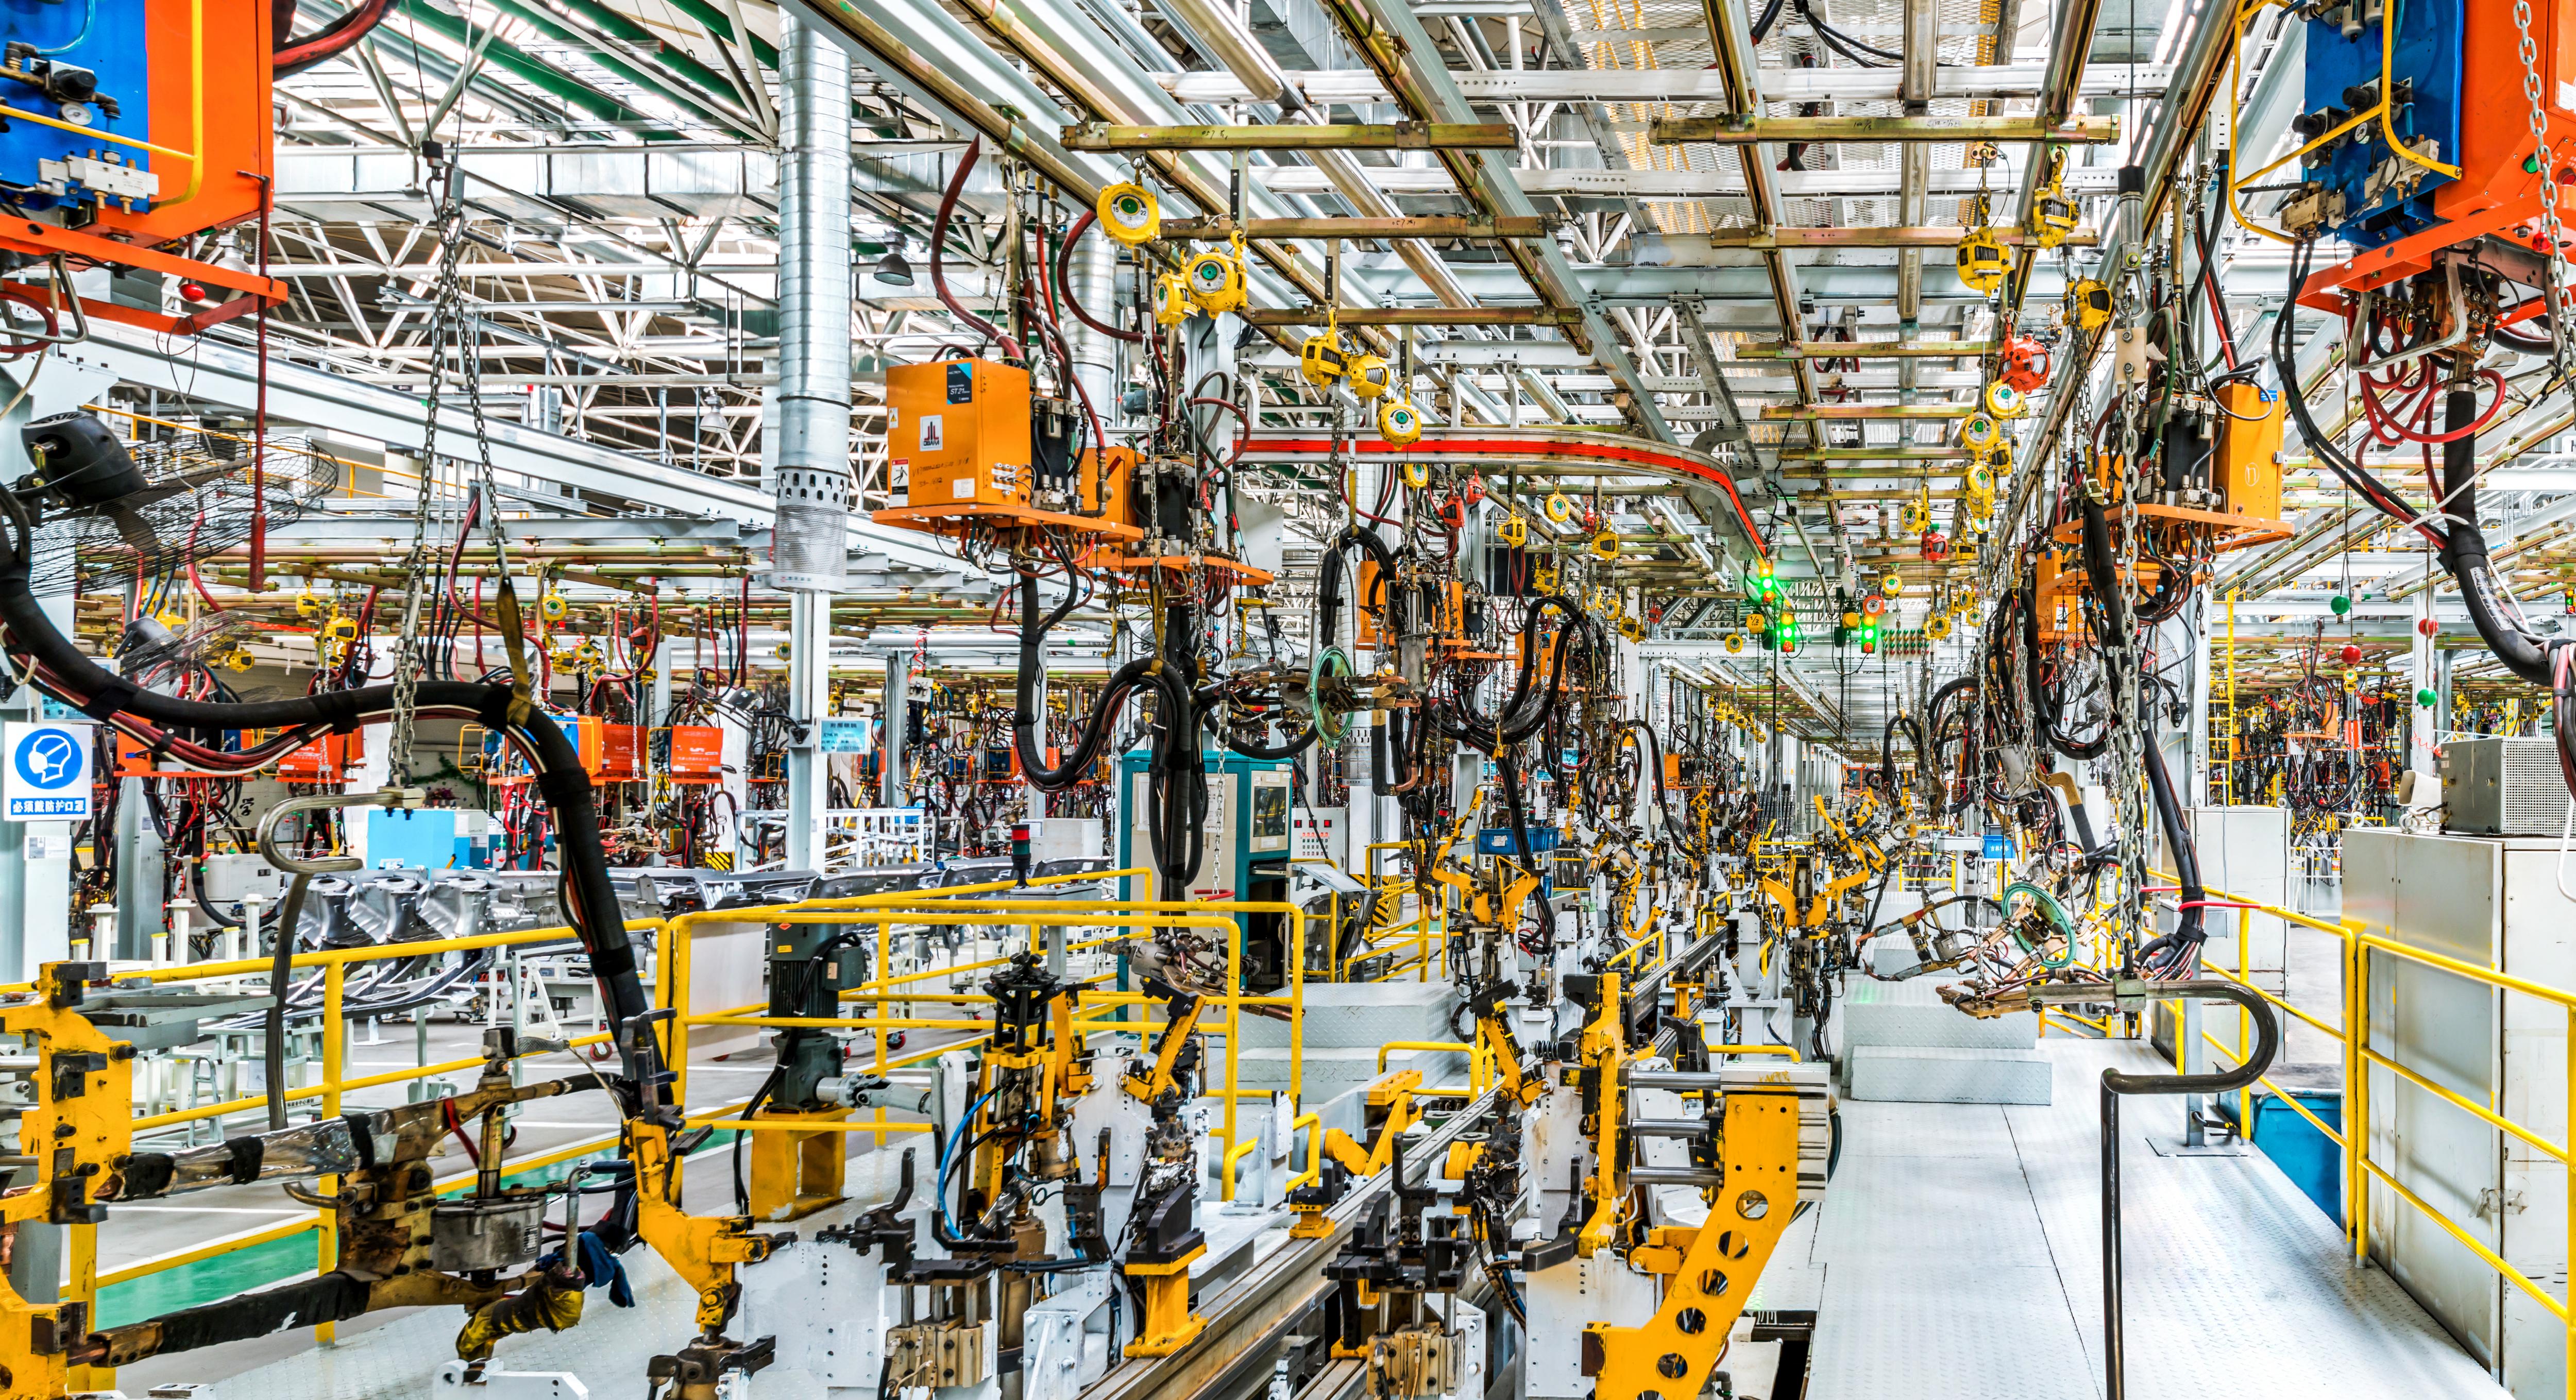
Tento proces se zaměřením na problematická místa, jako je hromadění chyb a nízká účinnost způsobená vícenásobným upnutím v tradičním víceprocesním zpracování, realizuje výrobní režim „jednorázové upínání a kompletní veškeré zpracování“. Hlavní technické parametry: přesnost polohování upínání ±0,03 mm, účinnost integrace procesu zvýšená o více než 60 %, míra využití zařízení až 85 % a cyklus zpracování zkrácený o více než 60 %. Díky inteligentnímu algoritmu plánování dráhy integruje více procesů, jako je řezání kontur obrobku, zpracování otvorů, zkosené řezání a ořezávání, do jednoho, čímž se zcela opustí těžkopádný proces přenosu více zařízení a vícenásobného upínání v tradičním zpracování. Vezměme si jako příklad novou přihrádku na baterie energetického vozidla, obrobek, který původně vyžadoval 37 procesů, lze tímto procesem kompletně řezat najednou, aniž by došlo k chybám upínání, zajištěna je konzistence rozměrové přesnosti každé části obrobku a výrazně se zlepší efektivita výroby a stabilita zpracování.
5. Inteligentní optimalizace dráhy řezání
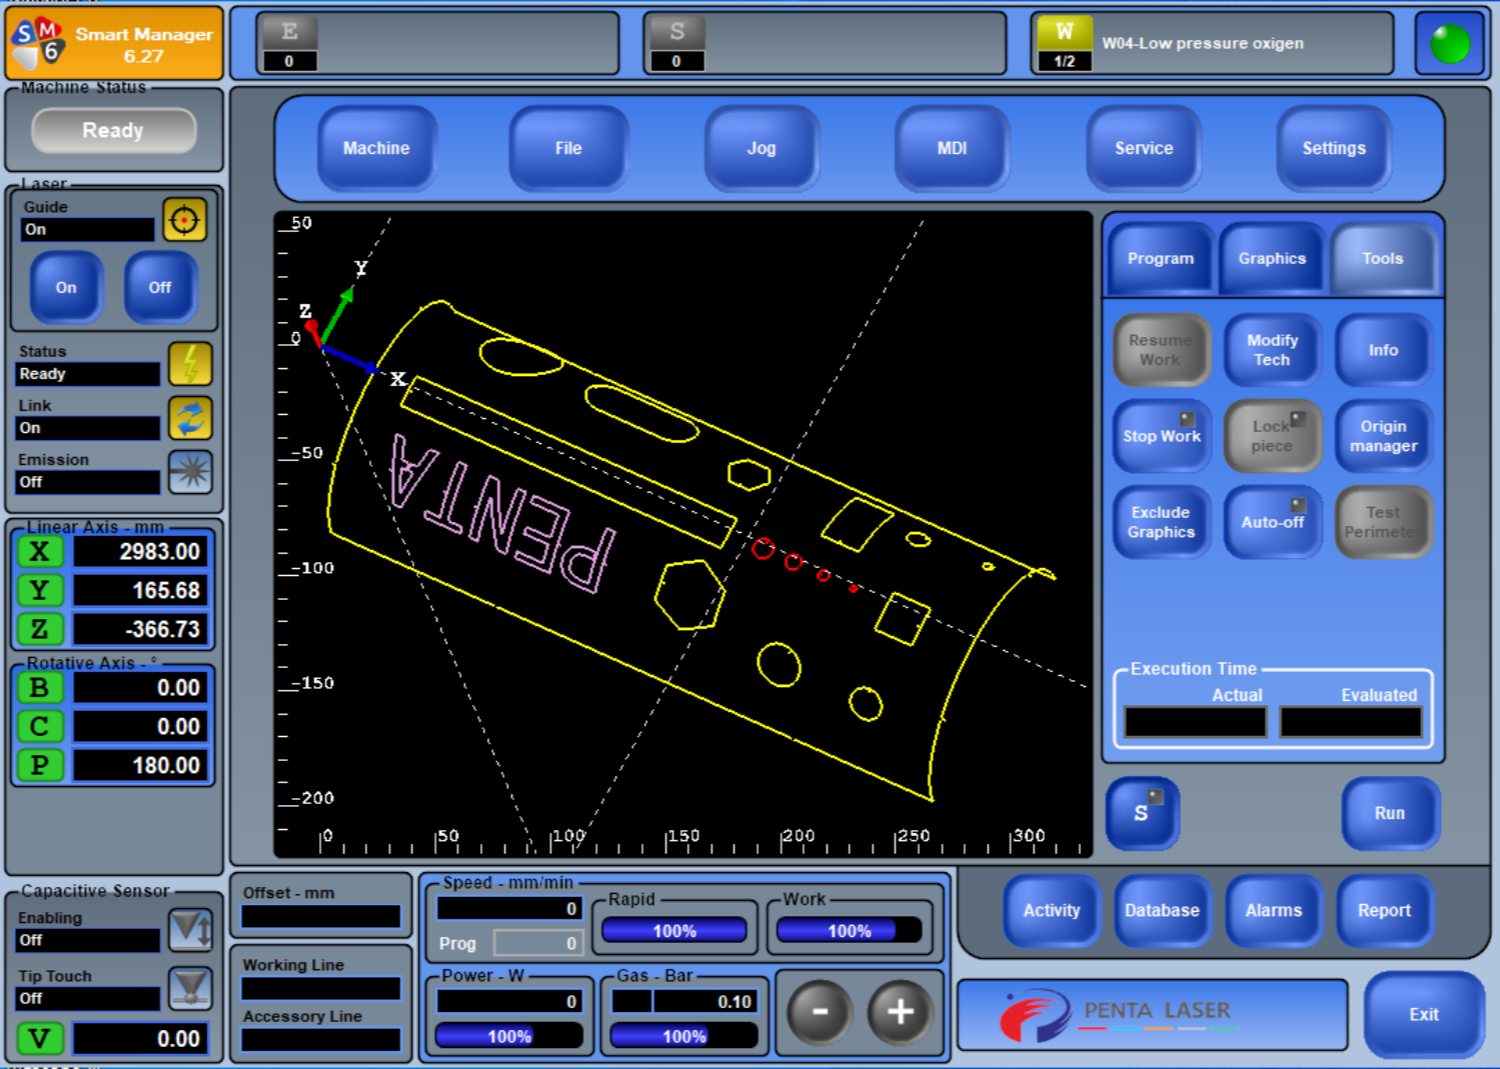
Integrací softwarového systému „digitální dvojče procesu“ a technologie automatického programování CAD/CAM vytváří inteligentní databázi procesů pokrývající stovky materiálů a tlouštěk a realizuje automatické a optimalizované plánování řezných drah. Hlavní technické parametry: doba odezvy plánování dráhy ≤30 s, přesnost zamezení kolizí ±0,1 mm, míra využití materiálu zvýšená na více než 98 %, efektivita programování zvýšená o 70 %. Dokáže importovat 3D modely obrobků jedním kliknutím, automaticky identifikovat prvky zpracování, jako jsou kontury obrobku, otvory a zkosení, zamezit riziku kolize mezi řeznou hlavou a obrobkem a automaticky přizpůsobit parametry, jako je výkon laseru (1000–12 000 W), řezná rychlost (0,5–5 m/min) a tlak vzduchu (0,3–1,2 MPa), podle typu a tloušťky materiálu, čímž se provozní zkušenosti vedoucích techniků převádějí do replikovatelných digitálních aktiv. Kromě toho lze optimalizací dráhy zkrátit neproduktivní čas, což je vhodné zejména pro malosériovou zakázkovou výrobu a velkosériovou velkovýrobu, čímž se dosahuje dvojího cíle flexibilní výroby a zlepšení efektivity.
6. Vysoce přesné řezání bez pnutí
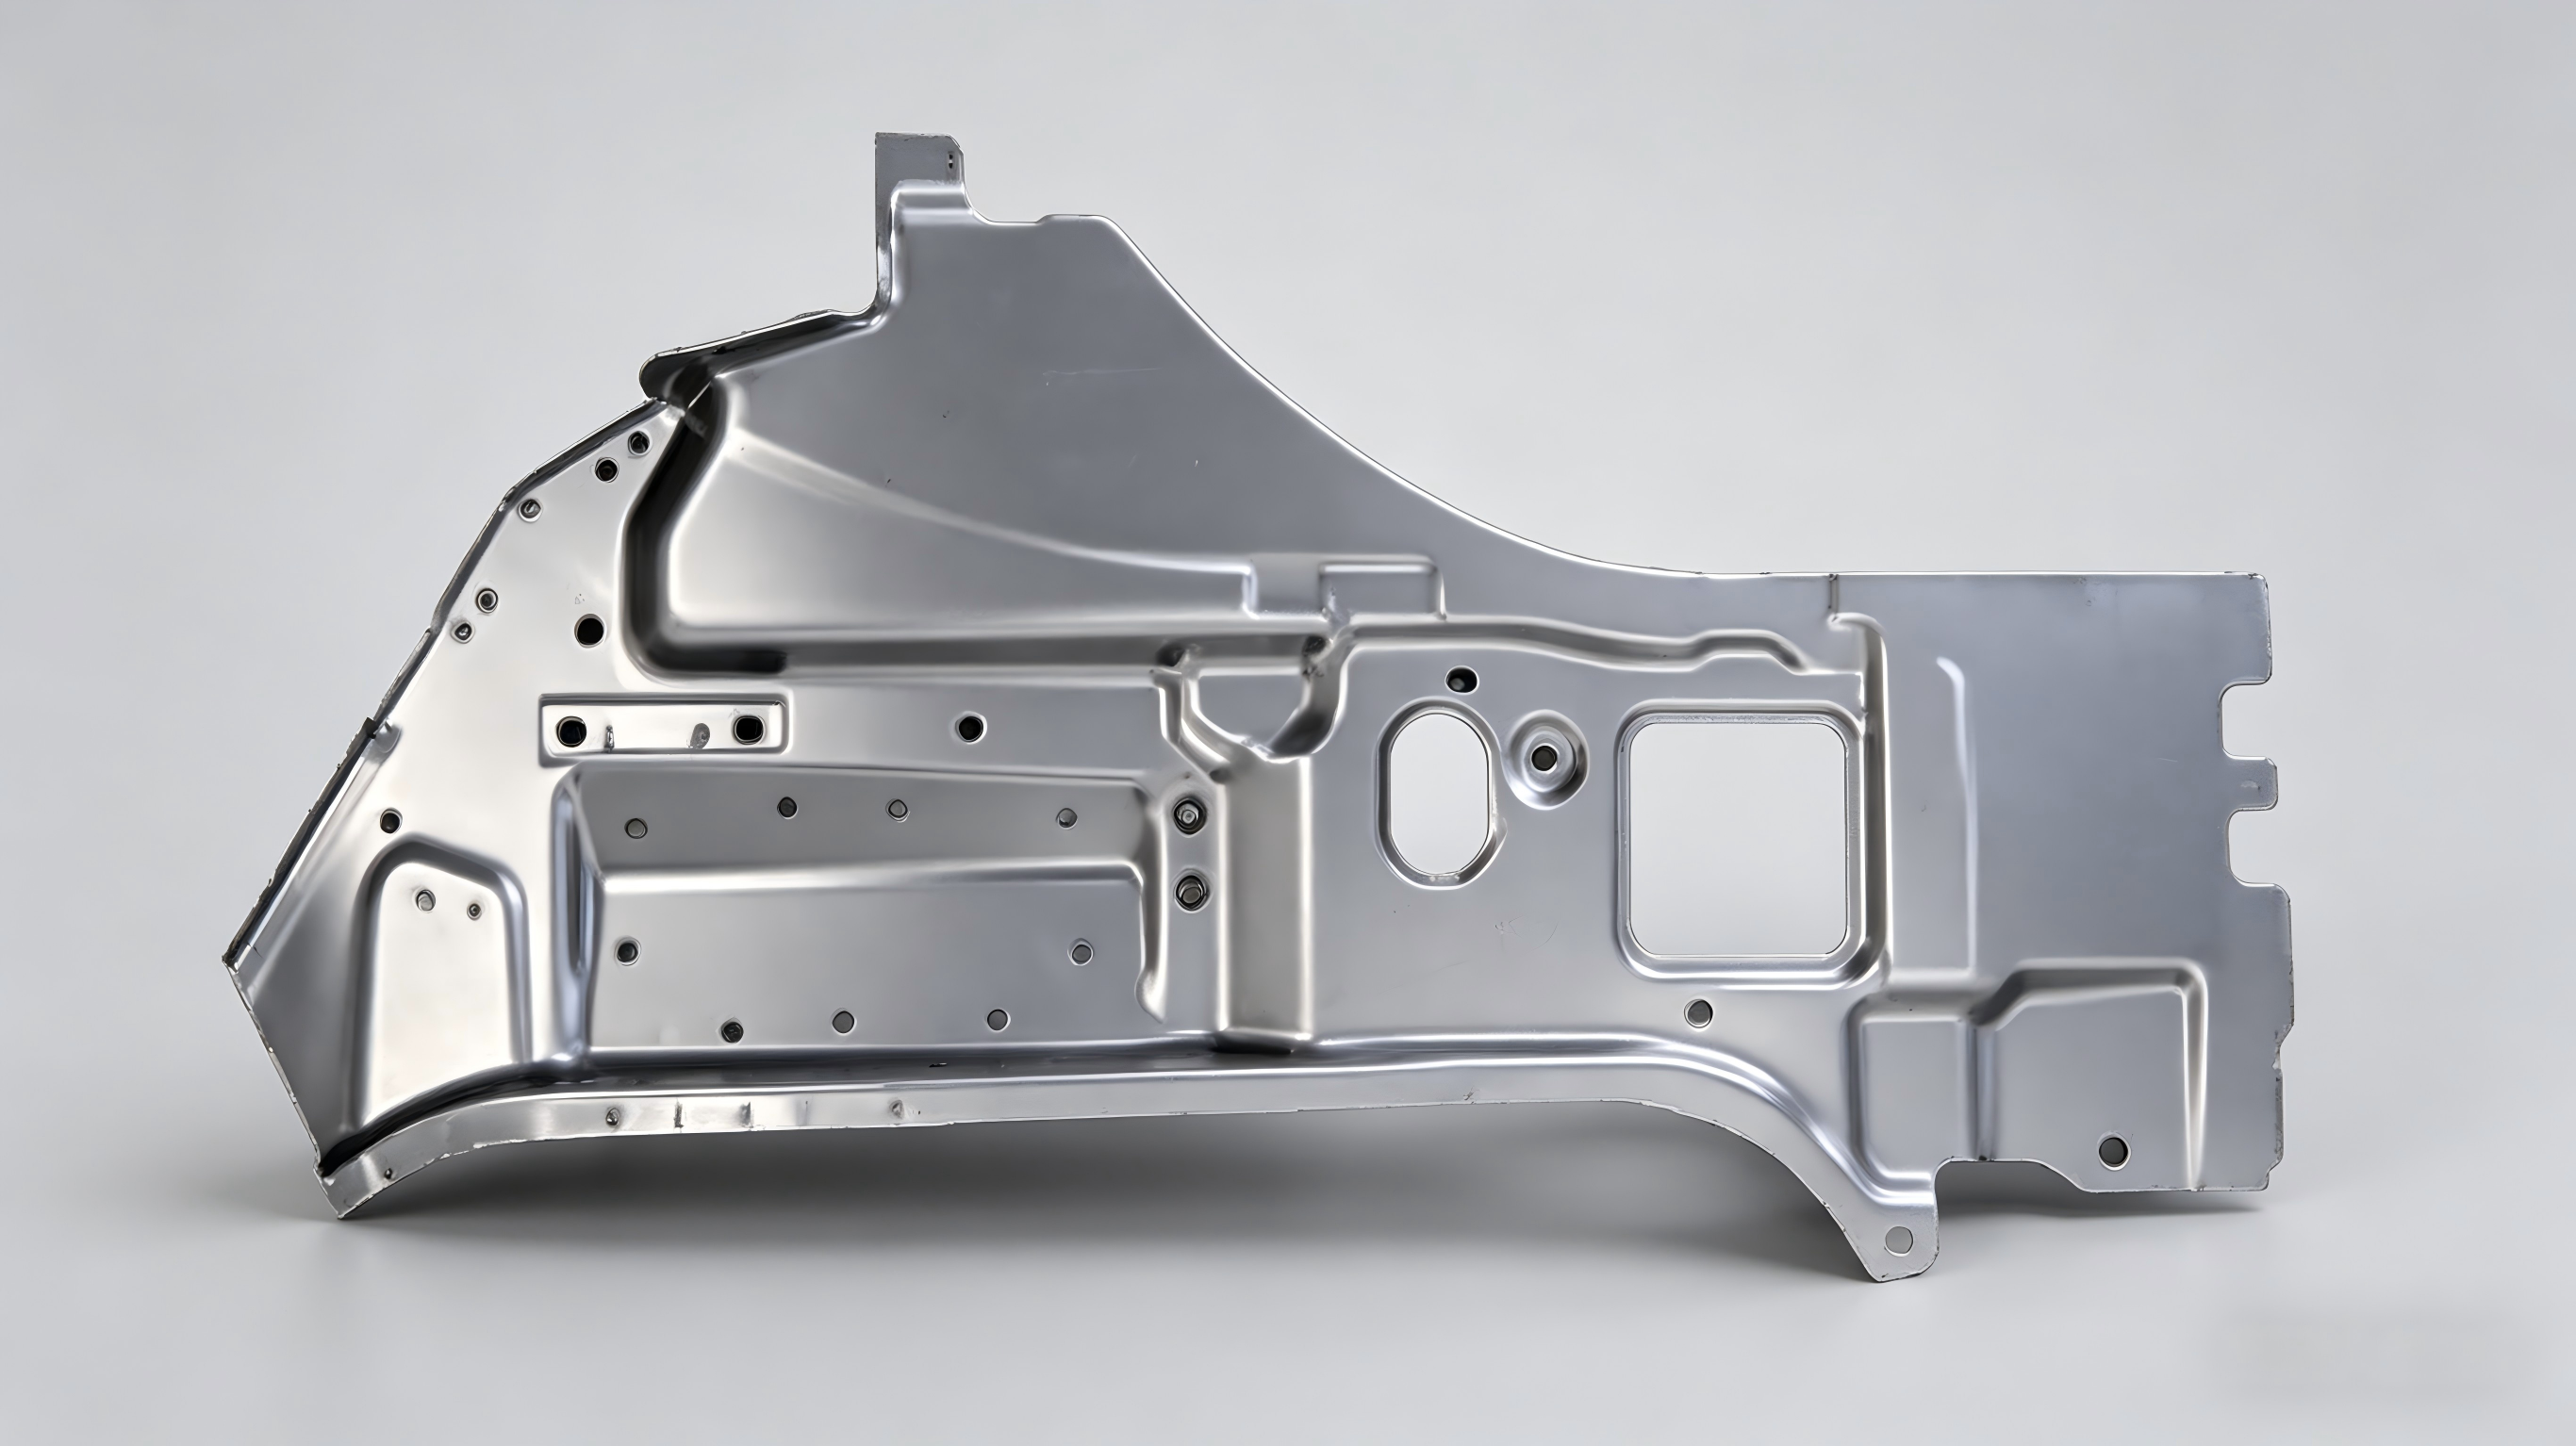
Tento proces, zaměřený na problematická místa snadné deformace a obtížné kontroly přesnosti zpracování obtížně zpracovatelných materiálů, jako je vysokopevnostní ocel a titanové slitiny, využívá bezkontaktní metodu zpracování. Hlavní technické parametry: průměr zaostřování laserového paprsku < 0,1 mm, šířka štěrbiny 0,1-0,3 mm, tepelně ovlivněná zóna ≤ 0,2 mm, deformace obrobku ≤ 0,02 mm/m. Dokáže minimalizovat tepelný dopad na obrobek během zpracování a dosáhnout řezání bez pnutí a deformací. Vybavený vysoce dynamickou mechanickou konstrukcí a vysoce přesnými převodovými díly, zajišťuje stabilitu pohybu a nízké chvění (chvění ≤ 0,01 mm) při vysokých rychlostech a vysokém zrychlení během pětiosého propojení. I při zpracování vysokopevnostní bórové oceli o pevnosti v tahu 1800~2000 MPa dokáže udržet stabilní přesnost obrobku s kolmostí řezu ≤ 0,05 mm/m a drsností povrchu Ra ≤ 1,6 μm, což splňuje špičkové výrobní standardy. Tento proces je široce používán v oblastech s extrémně vysokými požadavky na přesnost zpracování a výkon obrobků, jako jsou přesné letecké díly, bezpečnostní konstrukční díly automobilů a špičkové formy, což pomáhá podnikům překonat úzká hrdla špičkového zpracování materiálů.
Šest základních procesů vzájemně spolupracuje a hluboce integruje výhody inteligence, přesnosti a vysoké efektivity, které procházejí celým procesem 3D pětiosého laserového řezání. Od komplexního obrábění zakřivených povrchů až po přesné zkosení, od zvyšování efektivity až po zajištění kvality, plně pokrývají rozmanité potřeby špičkové výroby. S inovací procesů jako jádrem hluboce propojujeme pokročilou laserovou technologii s potřebami špičkové výroby, což umožňuje pětiosým 3D laserovým řezacím zařízením dosáhnout klíčových výhod „vysoké přesnosti, vysoké efektivity, vysoké flexibility a vysokých nákladů“, pomáhá zákazníkům řešit problematická místa tradičního obrábění složitých obrobků, posiluje modernizaci výroby pomocí technologií a upevňuje konkurenceschopnost podniků v oblasti špičkové výroby.